
İçi boş plastik ürünler için kalıp çözümleri
İçi boş plastik ürünlerin formunu ve üretim koşullarını gözeten şişirme kalıpları tasarlıyor ve üretiyoruz. Ürün verisi, malzeme ve seçilen şişirme yöntemi birlikte değerlendirilerek kalıp kurgusu oluşturulur.
Ankara · Sincan | ARS Metalürji
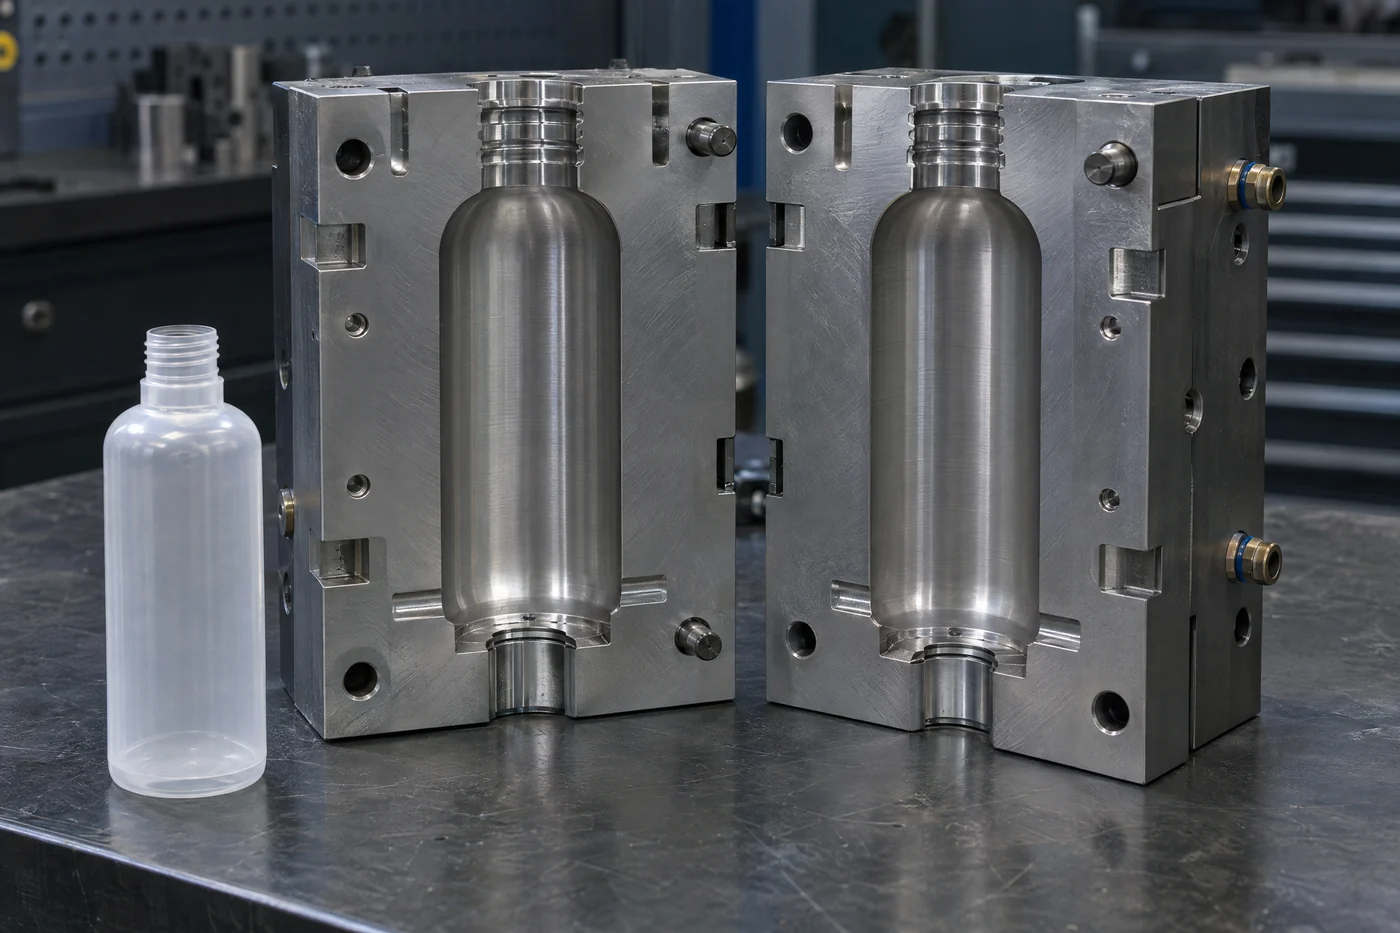
Kalıp ayrım hattı, sıkıştırma kenarı, radyüsler ve taslak açıları ürün geometrisiyle birlikte ele alınarak parisonun kontrollü biçimlenmesi hedeflenir.
Soğutma kanalları, hava tahliyesi ve yüzey dokusu; ölçüsel kararlılık, çarpılma ve görünüm üzerindeki etkileriyle tasarım değerlendirmesine dahil edilir.
Teknik resim, 3D model veya prototip üzerinden kritik bölgelerin gözden geçirilmesi, kalıp imalatı öncesindeki değişikliklerin daha kontrollü değerlendirilmesine yardımcı olur.
Kalıp teknolojileri
Şişirme kalıp üretimi, ısıtılmış plastik parisonun (ekstrüzyonla oluşan tüp) veya preformun basınçlı havayla kalıp yüzeyine oturtularak içi boş bir parçaya dönüştürülmesini sağlayan kalıbın hazırlanmasıdır. Kalıp geometrisi; ayrım hattı, sıkıştırma bölgeleri, hava tahliyesi ve soğutma gibi ayrıntılarla birlikte değerlendirilir.
ARS Metalürji'de proje değerlendirmesi; teknik resim veya 3D modelin, plastik malzemenin, kritik ölçülerin ve üretim yönteminin birlikte incelenmesiyle başlar. Tasarım doğrulaması ve kalıp imalatı kapsamı, mevcut verilere ve hedef ürüne göre netleştirilir.
İçi boş parçalarda eriyik plastik, parison veya preform hâlinde kalıp içine alınır ve hava basıncıyla kalıp yüzeyini takip eder. Bu nedenle ürünün derinliği, köşe geçişleri, duvarlar arası hava boşluğu ve kalıptan çıkma koşulları tasarımın erken aşamasında incelenir.
İki kalıp yarısının kapanmasıyla oluşan ayrım hattı ve sıkıştırma bölgesi, çapak kontrolü ile parça bütünlüğü açısından kritik alanlardır. Derin cepler, keskin köşeler ve yetersiz havalandırma; incelme, yüzey kusuru veya kalıptan çıkma sorunlarına yol açabileceğinden proje verileriyle birlikte değerlendirilmelidir.
Şişirme kalıbının biçimi, yalnızca dış konturu değil, seçilen üretim yöntemini de izler. Ekstrüzyon şişirmede parison; enjeksiyon şişirme ve enjeksiyon-uzatma şişirmede ise preformun ısıtılması ve kalıp içindeki hareketi dikkate alınır.
PE, PP ve PET gibi malzemelerin akış, ısıl davranış ve çekme özellikleri farklıdır. Bu nedenle ürün kullanım amacı, malzeme sınıfı, boyun ve taban detayları, yüzey beklentisi ve hedef üretim koşulları teklif öncesi teknik çerçeveyi belirler.
Netleşen tasarım, CAD/CAM verileri üzerinden kalıp yarımlarının ve gerekli iç elemanların imalatına aktarılır. CNC freze, torna veya gerektiğinde elektroerozyon gibi yöntemler; kalıp malzemesi, geometri ve erişilebilir yüzeylere göre değerlendirilir.
Birleştirme ve yüzey işlemlerinin ardından kalıbın açma-kapama hareketi, parça çıkarma, hava tahliyesi ve soğutma bağlantıları kontrol edilir. Proje kapsamına göre numune üretimi veya kalıp denemesi planlanarak ölçü, yüzey, çapak ve şekil kararlılığı için geri bildirim toplanır.
Proje akışı
İhtiyacın doğru tanımlanması, tasarım ve üretim kararlarının aynı teknik çerçevede ilerlemesini sağlar.
Teknik resim veya 3D model, malzeme, boyun ve tabandaki kritik detaylar, üretim yöntemi ve varsa numune ya da ön prototip incelenir. Eksik bilgiler teklif değerlendirmesinde netleştirilir.
Kalıp yarımları, ayrım hattı, sıkıştırma kenarı, maça veya çekirdek, hava tahliyesi, soğutma ve yüzey detayları ürün geometrisine göre kurgulanır. Çekme ve kalıptan çıkma koşulları gözden geçirilir.
CAD/CAM verisi işleme adımlarına dönüştürülür; ana gövde ve gerekli kalıp elemanları uygun talaşlı imalat, gerektiğinde elektroerozyon, yüzey hazırlığı ve ısıl işlem seçenekleriyle hazırlanır. Yöntem malzeme ve tasarım gereksinimine göre belirlenir.
Üretim koşulları ve proje kapsamına göre kalıp denemesi planlanır. Ürün formu, birleşim çizgileri, yüzey, çapak ve ölçü gibi noktalar kontrol edilerek gerekli tasarım veya işleme revizyonları değerlendirilir.
Uygulama alanları
Aşağıdaki örnekler, bu hizmetin değerlendirilebileceği uygulama alanlarını gösterir. Uygun yöntem ve kapsam; parçanın geometrisi, malzemesi, adedi ve gerçek kullanım koşullarıyla netleştirilir.
Sık sorulan sorular
Şişirme kalıbı, ısıtılmış parisonun veya preformun basınçlı havayla kalıp duvarlarına yayılıp içi boş parça oluşturmasına göre tasarlanır. Enjeksiyon kalıbında ise eriyik plastik kalıp boşluğunu doldurur. Bu fark; ayrım hattı, sıkıştırma bölgeleri, hava tahliyesi ve soğutma yerleşiminin farklı ele alınmasını gerektirir.
3D model veya teknik resim, ürün ölçüleri, plastik malzeme, hedef üretim yöntemi (ekstrüzyon, enjeksiyon veya enjeksiyon-uzatma şişirme), kritik bölgeler, tahmini adet ve varsa numune temel bilgileri oluşturur. Veri eksikse ürün amacı ve kullanım koşulları üzerinden teknik kapsam netleştirilir.
Parisonun kalıp içinde ne kadar gerileceği duvar dağılımını etkiler. Kalıp içinde kalan hava, plastik yüzeyin kalıp detaylarını tam izlemesini zorlaştırabilir; dengeli soğutma ise çekme ve çarpılma riskini yönetmeye yardımcı olur. Nihai çözüm ürün geometrisi ve malzemeye göre değerlendirilir.
Projeniz için ilk adım
Teknik resim, malzeme, adet ve proje beklentilerinizi paylaşın. İhtiyacınıza uygun hizmeti ve teklif kapsamını değerlendirelim.
Teknik resim, malzeme ve proje beklentilerinizi ekibimizle paylaşın.
ARS Metalürji Makina İmalat Sanayi
ARS Metalürji, Ankara Sincan’da CNC talaşlı imalat, kalıp, lazer kesim ve büküm, döküm, 3D prototipleme ve proje bazlı üretim hizmetleri sunar.
© ARS Metalürji Makina İmalat Sanayi. Tüm hakları saklıdır.