
Sac metal parçalar için kalıp çözümleri
Metal kalıp üretimi, sac parçaların kesme, delme, bükme veya şekillendirme adımlarını kontrollü ve tekrarlanabilir hale getiren kalıp sistemlerinin hazırlanmasıdır. ARS Metalürji, teknik veri ve parça geometrisini değerlendirerek metal kalıp tasarımı ile imalatını proje gereksinimlerine göre yürütür.
Ankara · Sincan | ARS Metalürji
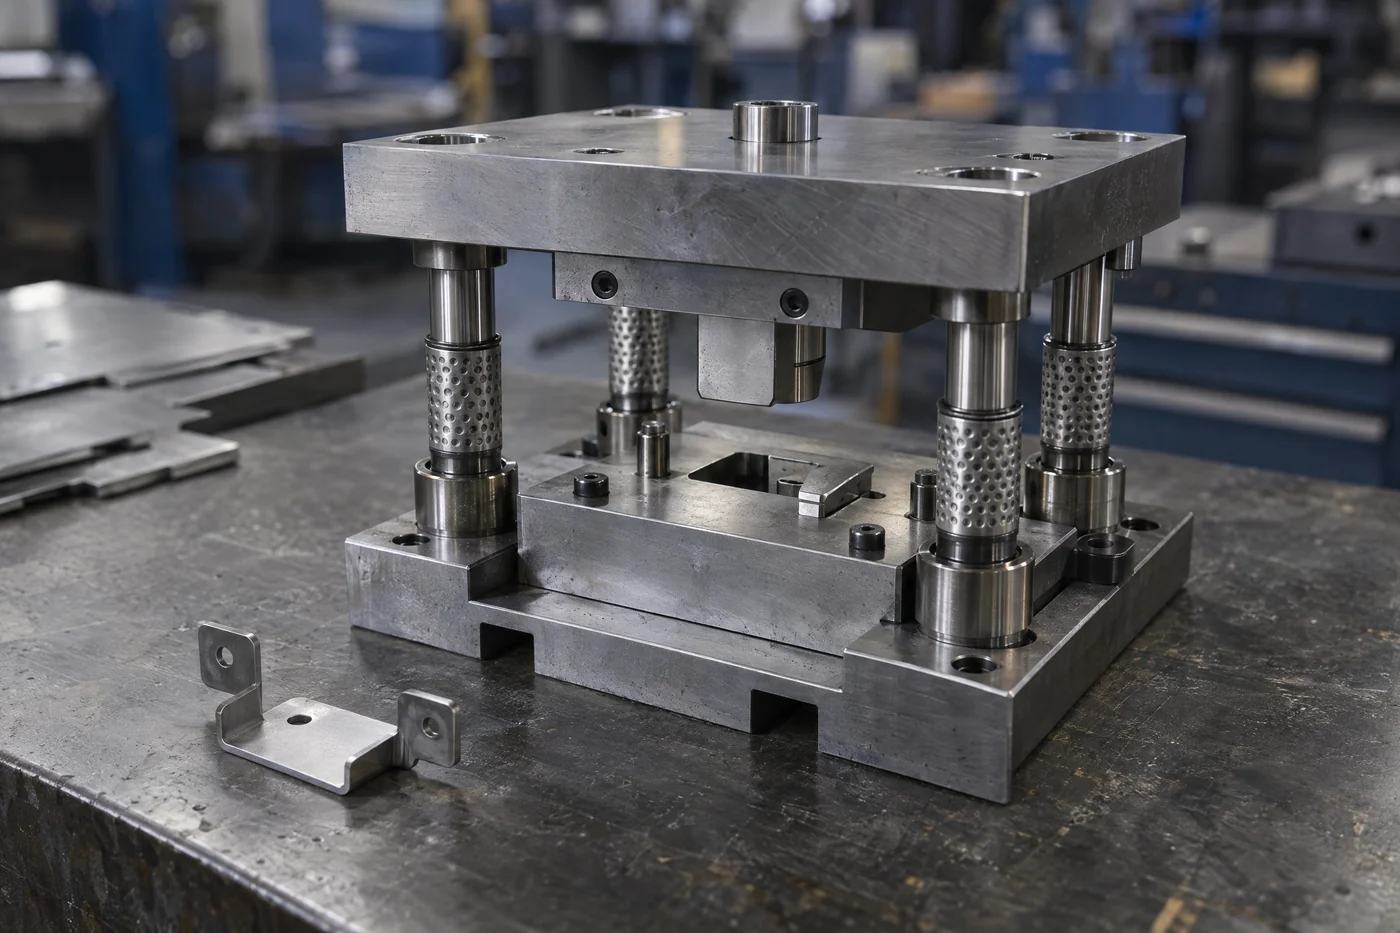
Parça geometrisi, büküm sırası, kesim payları ve kalıptan çıkış koşulları tasarım aşamasında ele alınarak sonradan oluşabilecek uyumsuzlukların azaltılmasına yardımcı olur.
Zımba-matris ilişkisi; kalıp seti, kılavuzlama, sıyırıcı veya baskı plakası gibi elemanlarla birlikte değerlendirilir. Bu yaklaşım, kalıbın hareket ve bakım gereksinimlerini baştan görünür kılar.
Parça çizimi, 3D model ve üretim beklentileri tasarım kararlarının temelini oluşturur. Değişiklik gerektiğinde revizyonun hangi ölçüyü, operasyonu veya kalıp bileşenini etkilediği daha net izlenebilir.
Kalıp teknolojileri
Metal kalıpta zımba, matris, plakalar ve kılavuzlama elemanları birlikte çalışır. Kalıp geometrisi; kesme ve şekillendirme kuvvetlerinin yönetimini, parçanın kalıptan ayrılmasını ve sonraki üretim adımlarının güvenli ilerlemesini etkiler.
ARS Metalürji'de teknik resim, 3D model, malzeme, sac kalınlığı ve üretim hedefi gibi veriler tasarım değerlendirmesine dahil edilir. Böylece kalıp yapısı, yalnızca parçanın biçimine değil, uygulanacak üretim yöntemine göre de ele alınır.
Kalıp türü, parçanın yalnızca son biçimine bakılarak değil; yapılacak operasyonların sırasına, sacın davranışına ve üretim hedeflerine göre belirlenir.
Basit bir kesme operasyonu ile birden fazla kesme, bükme veya form verme adımı içeren parça aynı kalıp düzenini gerektirmez.
Sac metal pres kalıbı; çalışma elemanlarını taşıyan üst ve alt plakalar, kalıp seti ve bağlantı elemanlarının oluşturduğu bir sistemdir. Bileşenlerin konumu ve rijitliği, operasyon sırasında kuvvetlerin nasıl taşınacağını etkiler.
Kılavuz pimleri ve burçları üst-alt kalıp yarımlarının hizalanmasına yardımcı olur. Sıyırıcı veya baskı plakası ise kesme ve bükme sırasında sacın kontrolünde görev alabilir; seçimin işlevi parçaya ve operasyona göre değişir.
Tasarım verisi hazırlanırken açınım, şerit yerleşimi ve operasyon sırası gibi kararlar kalıbın çalışma mantığıyla birlikte değerlendirilir. Gerekli kontroller, üretim öncesinde olası çakışma ve erişim sorunlarını fark etmeye yardımcı olur.
Onaylanan tasarımın ardından kalıp parçaları teknik verilere göre işlenir, montajlanır ve proje kapsamındaki ölçüsel ya da işlevsel kontrollerden geçirilir. Sonuç, tek bir parçadan çok birlikte çalışan bir kalıp sistemidir.
Proje akışı
İhtiyacın doğru tanımlanması, tasarım ve üretim kararlarının aynı teknik çerçevede ilerlemesini sağlar.
Parça çizimi veya 3D model, sac malzemesi ve kalınlığı, operasyon sırası, beklenen adet, kritik ölçüler ve kullanılacak pres ya da hat koşulları birlikte değerlendirilir. Eksik bilgiler teklif kapsamı netleştirilerek tamamlanır.
Üretim yöntemine göre açınım, şerit yerleşimi, kalıp istasyonları, zımba-matris geometrisi, kılavuzlama ve parçanın kalıptan ayrılma koşulları kurgulanır. Tasarımın üretilebilirliği ve hareket alanları kontrol edilir.
Kalıp seti ve çalışma elemanları onaylanan tasarıma göre hazırlanır. Parçalar birleştirilir; gerekli yüzey, bağlantı ve hareket kontrolleri montaj aşamasında ele alınır.
Montaj sonrasında kritik ölçüler, hizalama ve mekanik hareketler proje gereksinimlerine göre kontrol edilir. Uygulama kapsamına bağlı olarak deneme ve düzeltme notları tasarımın son değerlendirmesine aktarılır.
Uygulama alanları
Aşağıdaki örnekler, bu hizmetin değerlendirilebileceği uygulama alanlarını gösterir. Uygun yöntem ve kapsam; parçanın geometrisi, malzemesi, adedi ve gerçek kullanım koşullarıyla netleştirilir.
Sık sorulan sorular
Teknik resim veya 3D model, parça malzemesi ve sac kalınlığı, istenen operasyonlar, yaklaşık üretim adedi, kritik ölçü ve toleranslar ile kullanılacak pres ya da besleme koşulları değerlendirme için yol gösterir. Bu bilgiler, kalıp türünün ve kapsamının daha sağlıklı belirlenmesini sağlar.
Bu sayfadaki metal kalıp; sacın kesilmesi, delinmesi, bükülmesi veya şekillendirilmesi için zımba ve matris gibi elemanlarla çalışan pres kalıbını ifade eder. Plastik enjeksiyon kalıbı ise erimiş plastiğin dolduğu çekirdek ve boşluk geometrisini yönetir. İki kalıp türünün tasarım girdileri ve çalışma koşulları farklıdır.
Hayır. Parçanın geometrisi, operasyon sayısı, malzeme davranışı, beklenen üretim adedi, pres kapasitesi ve şerit besleme koşulları birlikte değerlendirilir. Basit veya düşük adetli işler için tek operasyonlu düzen daha uygun olabilir; karar teknik verilerin incelenmesinden sonra verilir.
Projeniz için ilk adım
Teknik resim, malzeme, adet ve proje beklentilerinizi paylaşın. İhtiyacınıza uygun hizmeti ve teklif kapsamını değerlendirelim.
Teknik resim, malzeme ve proje beklentilerinizi ekibimizle paylaşın.
ARS Metalürji Makina İmalat Sanayi
ARS Metalürji, Ankara Sincan’da CNC talaşlı imalat, kalıp, lazer kesim ve büküm, döküm, 3D prototipleme ve proje bazlı üretim hizmetleri sunar.
© ARS Metalürji Makina İmalat Sanayi. Tüm hakları saklıdır.