
Plastik Enjeksiyon Kalıbı
Plastik enjeksiyon kalıbı tasarımını ve imalatını; ürün geometrisi, malzeme ve üretim gereksinimleriyle birlikte ele alıyoruz. ARS Metalürji, proje verilerine göre değerlendirilen kalıp çözümleri için tasarım, işleme ve montaj adımlarını yürütür.
Ankara · Sincan | ARS Metalürji
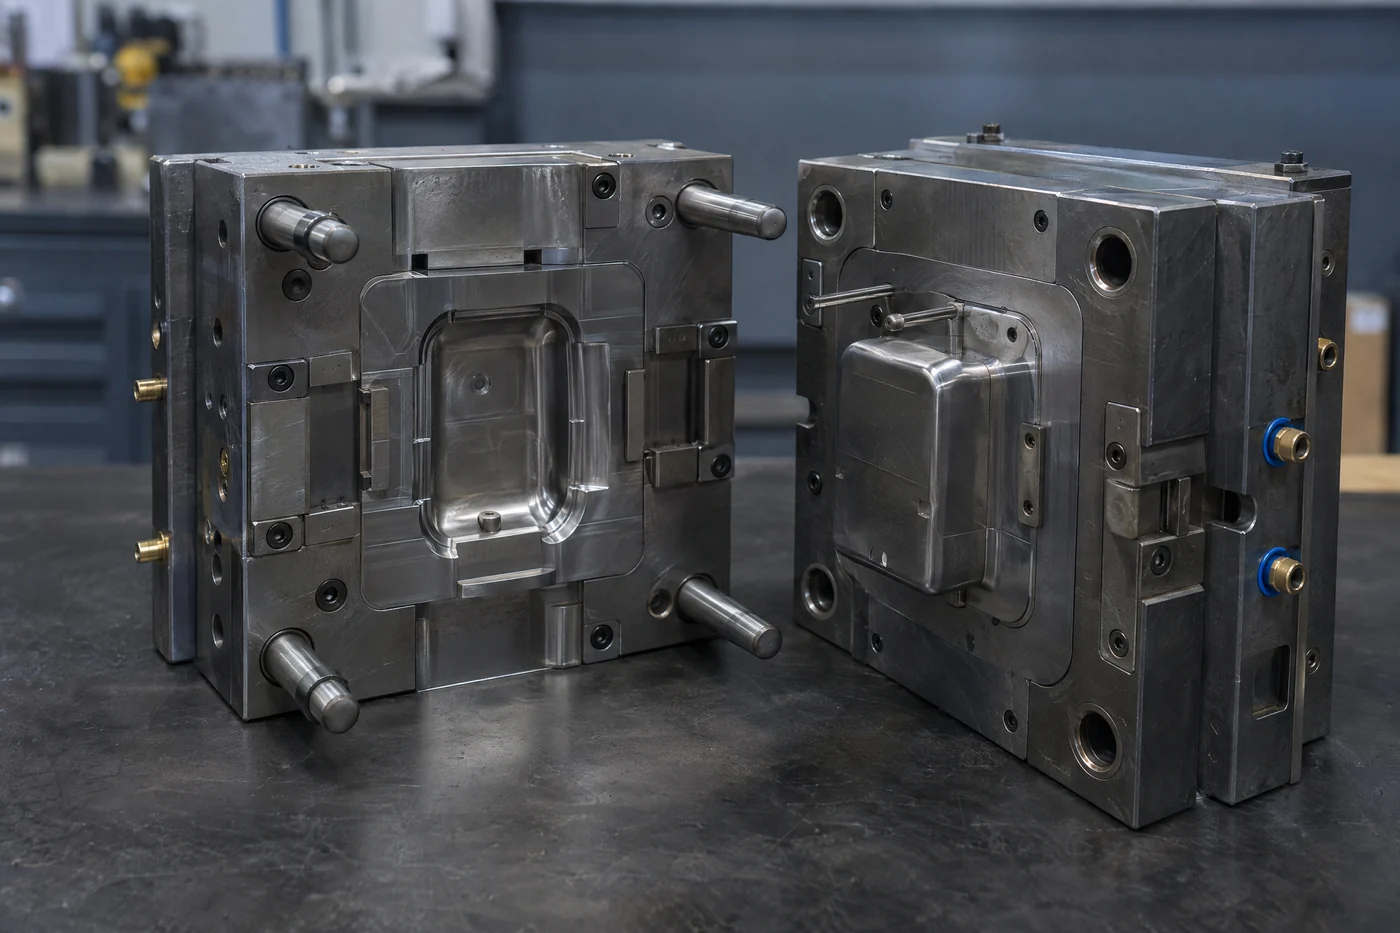
Parça geometrisi, et kalınlığı, taslak açısı, alt kesitler ve çekme davranışı daha kalıp işlenmeden değerlendirilerek sonradan doğabilecek revizyon riski görünür hale getirilir.
Yolluk, giriş, havalandırma, soğutma ve itici yerleşimi birlikte düşünülür; böylece dolum, soğuma, yüzey görünümü ve kalıptan ayrılma arasındaki denge gözetilir.
Uygun projelerde insert, maça ve itici gibi değiştirilebilir elemanların yerleşimi; bakım, aşınan parçaların yenilenmesi ve ilerideki tasarım değişikliklerinin yönetilmesini kolaylaştırabilir.
Kalıp teknolojileri
Plastik kalıp üretimi, erimiş plastiğin kalıp boşluğuna doldurulup soğutularak parçaya dönüştürülmesini sağlayan kalıbın tasarlanması ve imal edilmesidir. Kalıbın çekirdek ve boşluk (kavite) geometrisi, yolluk ve giriş noktaları, soğutma kanalları, havalandırma ve itici düzeni; dolum, yüzey ve ölçüsel kararlılık üzerinde doğrudan rol oynar.
ARS Metalürji'de proje kapsamına göre ürün verilerinin incelenmesi, CAD/CAM hazırlığı, çekirdek ve kalıp elemanlarının işlenmesi, maça-itici-kılavuz mekanizmalarının hazırlanması ve montajı ele alınır. Tasarımın üretime uygunluğu; reçine, parça adedi, yüzey beklentisi ve enjeksiyon koşullarıyla birlikte değerlendirilir.
Enjeksiyon kalıbı; parçayı şekillendiren çekirdek ve kavitenin yanı sıra eriyiği taşıyan yolluk-giriş sistemi, havanın çıkmasını sağlayan havalandırma, ısıyı uzaklaştıran soğutma kanalları ve parçayı ayıran itici mekanizmadan oluşur.
Kalıp açılma yönü ve parça ayırma çizgisi belirlenirken yüzey görünümü, akış mesafesi, alt kesitler ve parça üzerinde kalabilecek izler birlikte değerlendirilir. Gerektiğinde maça, insert veya yan hareketli mekanizmalarla doğrudan açılmayan detaylar çözümlenir.
Teknik veriler netleştirildikten sonra CAD/CAM hazırlığı yapılır ve çekirdek, kavite, plakalar ile diğer kalıp elemanları uygun işleme yöntemleriyle hazırlanır. Proje geometrisine göre CNC frezeleme, torna veya elektroerozyon gibi yöntemler değerlendirilebilir.
Maçalar, iticiler ve kılavuz elemanları kalıbın açılıp kapanma ve parçayı çıkarma hareketine göre konumlandırılır. Parçanın görünür yüzeyi ve kullanım amacı; parlatma, tekstür veya gerekli görülen ısıl işlem gibi son işlemlerin değerlendirilmesini belirler.
Plastik kalıp projesinin doğru kapsamlanabilmesi için üç boyutlu ürün modeli veya teknik resim, kullanılacak plastik malzeme, tahmini parça adedi ve yüzey beklentisi birlikte incelenmelidir. Toleranslar, görünür yüzeyler, montaj detayları ve kalıpta bulunması gereken hareketli elemanlar da tasarımı etkiler.
Bu bilgiler; kalıp göz sayısı, giriş ve yolluk yaklaşımı, soğutma düzeni, işleme yöntemi ve olası deneme gereksiniminin değerlendirilmesine yardımcı olur. Teknik veri eksikse teklif kapsamı ve varsayımlar açıkça netleştirilmelidir.
Proje akışı
İhtiyacın doğru tanımlanması, tasarım ve üretim kararlarının aynı teknik çerçevede ilerlemesini sağlar.
3D model veya teknik resim; malzeme, adet, yüzey, tolerans, montaj ve enjeksiyon koşullarıyla birlikte değerlendirilir. Kalıbın açılma yönü, ayırma çizgisi, alt kesitler ve özel mekanizma ihtiyacı bu aşamada görünür hale getirilir.
Çekirdek-kavite kurgusu, yolluk ve girişler, havalandırma, soğutma ve itici düzeni ürün geometrisine göre planlanır. Tasarım verileri CAD/CAM iş akışına ve seçilen işleme yöntemlerine hazırlanır.
Çekirdek, kavite, plakalar ve gerekli insertler proje geometrisine göre CNC freze, torna veya elektroerozyon gibi yöntemlerle işlenir. Maça, itici ve kılavuz mekanizmaları hazırlanır; uygun görülen yüzey ve ısıl işlem adımları uygulanır.
Kalıp elemanları birleştirilerek açılma-kapanma, itici hareketi ve kritik temaslar kontrol edilir. Deneme baskısı, numune değerlendirmesi ve üretime alma koşulları; parçanın teknik gereksinimleri ile enjeksiyon prosesi birlikte görülerek netleştirilir.
Uygulama alanları
Aşağıdaki örnekler, bu hizmetin değerlendirilebileceği uygulama alanlarını gösterir. Uygun yöntem ve kapsam; parçanın geometrisi, malzemesi, adedi ve gerçek kullanım koşullarıyla netleştirilir.
Sık sorulan sorular
3D CAD modeli veya teknik resim, plastik malzeme ve katkı bilgisi, tahmini parça adedi, toleranslar, yüzey beklentisi, montaj detayları ve varsa alt kesit ya da hareketli mekanizma ihtiyacı paylaşılmalıdır. Mevcut enjeksiyon makinesinin bağlama koşulları da tasarım değerlendirmesine yardımcı olur.
Yolluk ve giriş eriyiğin kalıp boşluğuna nasıl dolacağını, soğutma kanalları parçanın ısıyı nasıl atacağını, itici düzeni ise soğuyan parçanın kalıptan nasıl ayrılacağını etkiler. Bu kararlar dolum dengesi, yüzey görünümü, çarpılma riski ve parça üzerindeki izlerle birlikte değerlendirilmelidir.
Tek bir süre vermek doğru değildir. Geometri, kalıp göz sayısı, alt kesitler ve yan hareketler, malzeme, yüzey işlemleri, toleranslar, işleme kapsamı ve deneme gereksinimi süreyi değiştirir. Süre ve kapsam, teknik veriler incelendikten sonra proje özelinde netleştirilmelidir.
Projeniz için ilk adım
Teknik resim, malzeme, adet ve proje beklentilerinizi paylaşın. İhtiyacınıza uygun hizmeti ve teklif kapsamını değerlendirelim.
Teknik resim, malzeme ve proje beklentilerinizi ekibimizle paylaşın.
ARS Metalürji Makina İmalat Sanayi
ARS Metalürji, Ankara Sincan’da CNC talaşlı imalat, kalıp, lazer kesim ve büküm, döküm, 3D prototipleme ve proje bazlı üretim hizmetleri sunar.
© ARS Metalürji Makina İmalat Sanayi. Tüm hakları saklıdır.